工业制造中的非标准答案:别被“最优解”绑死手脚

上周去苏州的一家精密零部件加工厂蹲点,车间主任老周拉着我吐槽了半小时,说新来的技术员死抱着三年前的加工手册调参数,连崩了十二把铣刀,算下来小四千块钱直接打了水漂。

被写进教材的“最优解”,为啥在车间里不管用?

老周说的那个手册,我也翻过。里面把精密铣削的进给率、公差范围写得明明白白,说是经过上千次实验验证的”行业最优解”——进给率卡0.12mm/r,配合面公差控制在±0.02mm,完全符合机械加工的通用规范。 但那天他们赶的是新能源车企的减震器衬套订单,原材料是硬度高达HRC42的粉末冶金钢,按手册参数跑,刀具磨损速度快得离谱,每加工3件就得换一次刀,一把进口铣刀230块,一天换12把,光刀具成本就吃掉了订单40%的利润。
精密零部件加工厂车间铣削作业现场图
精密零部件加工厂车间铣削作业现场图
老周带着班组折腾了三天,愣是改出了一套和手册完全不一样的参数:进给率提到0.18mm/r,非配合面的公差直接放宽到±0.06mm。 旁边的年轻技术员当时脸都白了,说这不符合标准答案啊。 结果呢?刀具寿命直接翻了3倍,加工效率提了40%,交付给客户的货做全尺寸检测,所有刚性要求的参数全达标,客户那边甚至没发现他们改了加工参数。 💡 很多时候我们所谓的”标准答案”,本质上是针对通用场景总结的平均最优解,根本没考虑到你手里的材料、客户的实际要求、甚至车间的机床精度这些具体变量。 问:这种为了降本放宽公差的操作,会不会被判定为偷工减料? 答:真不是。我们对着客户给的技术协议逐字核对过,人家明确标注了”装配接触面公差按IT7级执行,非接触面按IT14级即可”,之前的技术员是把所有加工面都按最高等级卡了,纯纯的过度加工,多花的成本全是冤枉钱。

工业设计里的非标准答案,往往藏在用户的真实使用细节里

去年给一家做工业除尘设备的客户做内容诊断,一开始他们的产品方案全是按行业标准答案堆参数:过滤效率99.99%,配最高端的PTFE覆膜滤芯,全不锈钢机身,报价比同配置的同行高30%,连续丢了好几个本地的订单。 我跟着他们的销售跑了3个意向客户的现场,全是周边的木材加工厂。人家的生产场景是什么?锯下来的木屑颗粒大,车间里飞的粉尘根本不是那种需要高精度过滤的细颗粒,而且工人的操作习惯特别简单——你让他每3个月拆滤芯吹灰换芯,他嫌麻烦,上次装的某品牌除尘设备,滤芯堵了都没人管,最后直接拿水管冲,把滤芯全泡坏了。
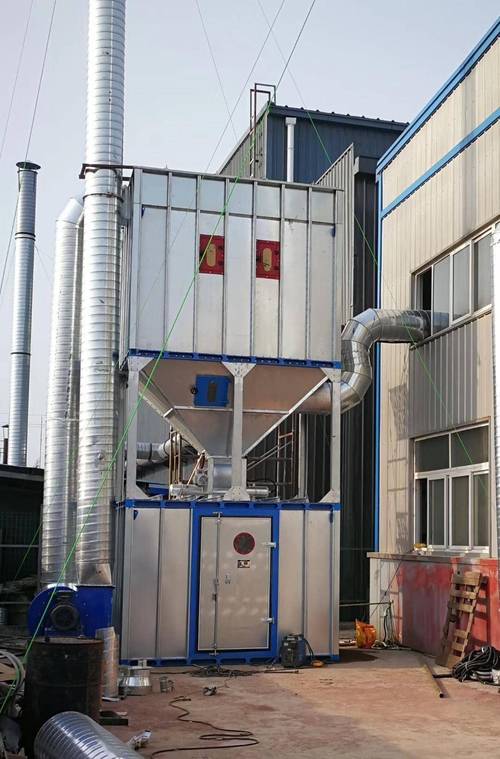
木材加工厂工业除尘设备作业场景图
木材加工厂工业除尘设备作业场景图
那非标准答案是什么?我们给客户重新调整了产品配置:把高精度覆膜滤芯换成可反复水洗的304不锈钢滤网,过滤精度降到95%就够,刚好能兜住木屑颗粒;然后在设备的进风口装个压差传感器,到了需要清灰的阈值就亮红灯,工人拿气枪对着滤网吹30秒就能搞定,整体设备的直接成本降了42%。 ❗ 别觉得参数降了就是产品差,木材加工厂的老板算过账,之前买的高端除尘设备,一年光换滤芯的钱就快赶上设备本身的价格,现在这套设备,一年的耗材成本不到500块,人家签合同的时候连价都没还。 问:主动降低设备参数,不怕砸自己家”高端工业设备”的招牌吗? 答:招牌从来不是靠堆不切实际的参数堆出来的。那家木材加工厂的老板后来给我们转介绍了3个同行业的客户,算下来半年的订单量比之前卖高端设备一整年的营收还高,这比拿多少行业奖项都管用。

别把“非标准答案”当成瞎改的挡箭牌

说句不好听的,我见过太多人把非标准答案和”偷工减料”画等号,觉得只要不按手册来就是创新。之前碰到一个做工业压力传感器的厂家,为了抢一个户外光伏电站的订单,把本来要做IP67防护的传感器外壳密封圈省了,跟客户说”非标准答案嘛,你们电站在西北,下雨少,不需要那么高的防护”。 结果呢?那年西北夏季的暴雨比往年多了3倍,装出去的200多台传感器一半进水短路,光赔偿就花了70多万,客户直接把他们拉进了供应商黑名单。 非标准答案的核心,从来不是为了压缩成本无底线降低要求,而是跳出”通用最优解”的固化框架,对准具体场景的刚性需求做精准调整。 你得先搞清楚,哪些要求是不能动的红线,哪些参数是通用模板里凑数的冗余项,再谈调整。 前几天老周给我发微信,说他们现在接新订单,第一步不是翻加工手册,是先把客户的技术协议拆得稀碎,逐行标出来哪些是刚性要求,哪些是抄来的通用条款,算下来今年的加工利润率比去年涨了17%。 哪有什么放之四海而皆准的标准答案啊。 所有能解决实际问题的靠谱选择,本质上都是对着具体问题抠出来的非标准答案而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业制造中的非标准答案:别被“最优解”绑死手脚
文章链接:https://www.chaojibaobei.cn/16490/