别让生产现场的“追着喂饭”,拖垮整条流水线效率

你见过工厂流水线边,工人攥着料盒追着工位跑的样子吗? 像极了小区楼下,奶奶举着碗追着刚会跑的娃塞饭的场景。 一模一样的狼狈。

工业现场的“追着喂饭”,到底是啥问题?

很多人听到这个类比第一反应是牵强——喂饭是带娃,生产是干活,能一样? 真的一样。 离散制造车间里,但凡供料系统和生产节拍脱节,出现工位缺料、操作工或者物流员追着工位补料的情况,本质就是工业版的“追着喂饭”:料是饭,工位是娃,生产节奏就是娃的吃饭速度。你慢半拍,娃就饿到哭(线停了);你跑着追,娃还可能被你追得乱跑(操作工为了接料打乱自己的操作节奏)。
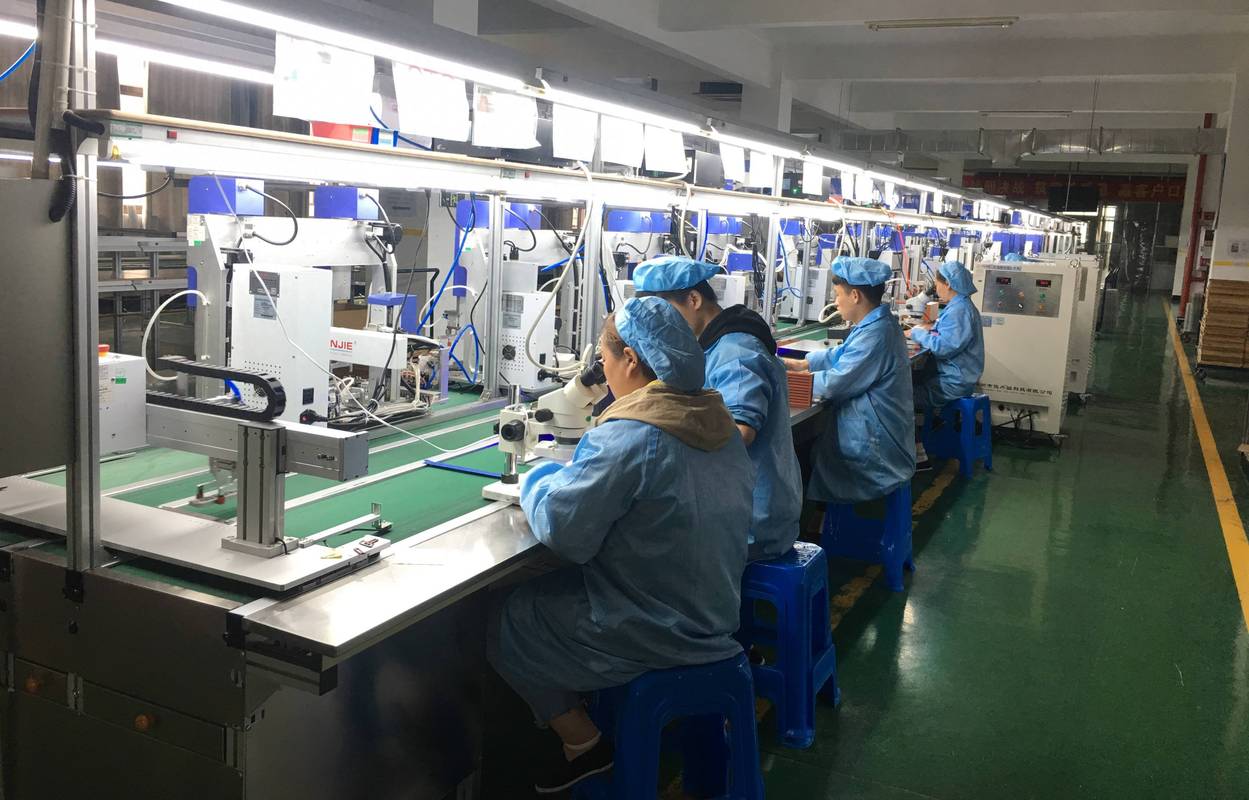
离散制造流水线工人追着补料现场实拍
离散制造流水线工人追着补料现场实拍
这种状态下的损失,比你想的大得多。 首先是安全风险——工人攥着料盒在窄窄的流水线通道里跑,踩脚、绊倒、碰掉机床刀具都是常事,我去年去珠三角一家五金厂走访,就见过一个物流员追着送螺丝,绊倒的时候整盒M8的螺丝撒到了机床导轨里,光清理加校准就花了4个多小时,损失小十万。 然后是效率浪费。很多厂的操作工,一天要花15%-20%的时间在“等料、喊料、接料”上,本来能做100个件的时间,硬生生只做了80个,还得加班补产能。 问:我们厂现在就是这种情况,每天光补料的时间都占了操作工15%的工时,这算不算严重的“追着喂饭”问题? 答:算的。判断是不是工业版“追着喂饭”的核心标准,就是供料动作是否滞后于生产节拍——如果你的工位平均每2小时要消耗完一批料,供料系统却要等料盒见底了才提醒补,甚至全靠操作工抬头看空了才喊人,那本质就是和“娃跑远了才举着碗追”一模一样的逻辑,属于典型的被动供料,不是主动适配。对吧?

为啥你家的生产现场,会陷入“追着喂饭”的死循环?

说穿了,就两个核心原因。 要么是供料的“饭量”算错了。很多厂的供料量还是好几年前按老设备的节拍定的,现在换了新机床,生产速度快了30%,供料的频率、每次送的量却没改,就像娃长到3岁,你还按1岁的饭量盛饭,追着喂都赶不上他饿的速度。 要么是没有“饭点提醒”的机制。大部分中小工厂现在还在靠人工盯料盒,操作工抬头看一眼,空了就喊物流,物流跑回仓库拿,再扛回来,一来一回十几分钟,线早就停了。就像你不给娃定吃饭的时间,等他饿哭了才想起做饭,能不追着喂吗?
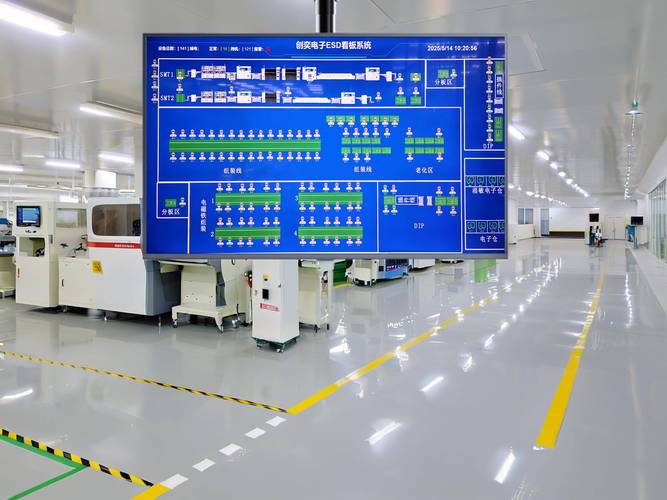
工厂线边库缺料预警电子看板示意图
工厂线边库缺料预警电子看板示意图
问:我们试过给每个工位装个料位传感器,为啥还是会出现追着补料的情况? 答:传感器只解决了“什么时候缺料”的问题,没解决“缺什么料、要多少料、多久能送到”的联动问题。就像你给娃喂饭,知道他饿了,但你还得知道他今天爱吃蛋羹还是米糊,得提前盛好端过来,而不是等他饿哭了才去厨房现做。真正要摆脱“追着喂饭”,得把供料的预判动作前置,而不是只做缺料后的补救。你品品。

三步摆脱“追着喂饭”,别再让无效动作耗利润

别觉得改供料系统是啥大工程,我见过不少小厂,花几万块改了供料逻辑,三个月就把成本收回来了。 具体就三步,照着做就行:
  • ✅ 先算清每个工位的“真实饭量”。把每个工位的生产节拍、单位时间耗料量、安全库存阈值全部拆出来,精准到每小时的耗料数,而不是拍脑袋定补料量——就像给娃算每天吃多少辅食、多少奶,得按他的生长速度来,不能按老经验。
  • ✅ 把“追着喂”改成“定点送”。不要等料空了再补,而是按提前算好的节拍,比如每45分钟送一次料到工位旁的暂存区,就像到了饭点就把碗端到娃面前,不用他跑,也不用你追。要是流水线节拍波动大,就上小型AGV料车,按设定路线定时送料,比人工跑效率高至少3倍。
  • 💡 给供料系统加“预判buff”。结合生产订单的排程,提前算好接下来2小时要生产的产品对应的料号、数量,提前把料备到线边,而不是等当前批次快做完了才准备下一批的料——这就像知道娃今天要去游乐园,提前把辅食装在保温盒里带出去,到点就喂,不用临时找地方买饭。
说实话,我见过太多工厂,把“追着喂饭”当成天经地义的事。 “工人跑两步怎么了?” “这点小事还要上系统?” 怎么了? 一年算下来,光停线损失、人工补料的工时、撒料的损耗,够买两套智能供料系统了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别让生产现场的“追着喂饭”,拖垮整条流水线效率
文章链接:https://www.chaojibaobei.cn/14913/